

Средство для удаления ржавчины минеральных отложений 2026 – Производитель
2026-07-31
- Средство для удаления ржавчины минеральных отложений: промышленный стандарт 2026 года
- Химическая природа загрязнений: почему универсальные средства не работают
- Критерии выбора промышленного реагента: технические параметры
- Сравнение типов реагентов: что выбрать для вашей задачи
- Технология применения: пошаговый алгоритм безопасной очистки
- Безопасность и экологические аспекты в 2026 году
- Почему стоит работать с прямым производителем, а не перекупщиком
- Часто задаваемые вопросы
- Заключение: инвестиция в долговечность оборудования
Средство для удаления ржавчины минеральных отложений: промышленный стандарт 2026 года
В 2026 году промышленная очистка оборудования перестала быть просто вопросом эстетики или планового обслуживания. Это критический фактор экономической безопасности предприятия. Средство для удаления ржавчины минеральных отложений сегодня — это не просто «кислота в канистре», а сложная химическая композиция, требующая точного подбора под конкретный сплав, тип накипи и температурный режим эксплуатации. Мы наблюдаем сдвиг парадигмы: от агрессивной механической чистки, повреждающей базовый металл, к селективной химической обработке, которая растворяет оксиды и соли, оставляя intact (неповрежденной) основную конструкцию.
Наша практика за последние 15 лет показывает, что 70% аварийных остановок теплообменного оборудования на заводах России и СНГ связаны именно с неправильным выбором реагента или нарушением технологии промывки. Клиенты часто пытаются сэкономить, покупая универсальные составы на рынке, но в итоге теряют миллионы рублей на замене пробитых труб и простое конвейера. В этой статье мы разберем, как выбрать эффективное средство для удаления ржавчины и минеральных отложений в условиях современных требований экологии и стандартов ГОСТ/ISO, почему китайские аналоги 2024-2025 годов уступают специализированным решениям по стабильности ингибиторов коррозии, и как провести закупку без рисков для вашего производства.
Если вы инженер главного механика, начальник участка водоподготовки или закупщик промышленных химикатов, эта информация сэкономит вам время на поиск поставщика и защитит от типовых ошибок при тендерах. Мы не будем использовать маркетинговые лозунги. Только параметры, химия, цифры и реальный опыт внедрения.
Химическая природа загрязнений: почему универсальные средства не работают
Прежде чем выбирать средство для удаления ржавчины минеральных отложений, необходимо четко идентифицировать врага. В промышленности мы сталкиваемся с двумя принципиально разными типами загрязнений, которые часто присутствуют одновременно, но требуют разных химических подходов к нейтрализации.
Оксиды железа (ржавчина)
Ржавчина — это продукт электрохимической коррозии черных металлов. Основные компоненты: гематит (Fe₂O₃), магнетит (Fe₃O₄) и гидроксиды железа. Проблема оксидов в их низкой растворимости в воде и высокой адгезии к металлу. Традиционные сильные кислоты (соляная HCl, серная H₂SO₄) растворяют ржавчину быстро, но с одним критическим побочным эффектом: они с такой же скоростью растворяют сам металл основания. Без мощного пакета ингибиторов коррозии использование чистой соляной кислоты приводит к потере толщины стенки трубы до 0.5–1 мм за одну промывку. Для высокоточного оборудования это недопустимо.
В нашей практике был случай на целлюлозно-бумажном комбинате в Ленинградской области, где использование дешевого кислотного состава без должного контроля ингибирования привело к микроперфорации теплообменных пластин из нержавеющей стали AISI 316. Ремонт обошелся в 12 раз дороже стоимости самой промывочной жидкости. Поэтому современное средство должно содержать органические кислоты (лимонную, сульфаминовую, фосфоновую) или модифицированную соляную кислоту с усиленным пакетом ингибиторов, избирательно действующих на оксиды.
Минеральные отложения (накипь)
Минеральные отложения формируются из солей жесткости воды (карбонаты кальция CaCO₃ и магния MgCO₃), силикатов и сульфатов. Карбонаты легко реагируют с кислотами с выделением углекислого газа. Однако силикатные отложения («стекловидная накипь») крайне устойчивы к большинству кислот. Они требуют применения щелочных компонентов или специальных фторсодержащих добавок, которые опасны в обращении и требуют особых условий утилизации.
Ключевая ошибка при выборе реагента — попытка удалить силикатную накипь только кислотой. Результат нулевой. Эффективное средство для удаления ржавчины минеральных отложений 2026 года должно быть комбинированным или применяться в рамках двухстадийной технологии: сначала щелочная стадия для органики и силикатов, затем кислотная для карбонатов и оксидов металла. Либо использоваться составы на основе комплексона III (трилон Б) и фосфоновых кислот, которые хелатируют (связывают) ионы металлов, предотвращая повторное осаждение.
Действие: Перед заказом партии химии возьмите пробу загрязнения с вашего оборудования и проведите лабораторный тест на растворимость. Не верьте паспорту безопасности слепо. Проверьте реакцию на вашем конкретном образце.
Критерии выбора промышленного реагента: технические параметры
При формировании технического задания (ТЗ) на поставку химии для очистки, игнорируйте маркетинговые названия вроде «Супер-Анти-Накипь». Смотрите на паспорт качества (TDS) и лист безопасности (SDS). Вот параметры, которые реально влияют на эффективность и безопасность процесса.
1. Концентрация активного вещества и pH рабочего раствора
Не все концентраты одинаковы. Средство может поставляться как 100% концентрат или как готовый к применению раствор. Важно рассчитывать экономическую эффективность не по цене канистры, а по цене килограмма активного вещества. Для удаления карбонатной накипи оптимальный pH рабочего раствора должен находиться в диапазоне 1.5–3.0. Если pH выше 4, скорость реакции с кальцием падает экспоненциально. Если ниже 1, резко возрастает риск водородной хрупкости металла.
Мы рекомендуем запрашивать у производителя данные титрования. Это покажет реальную кислотное число. Китайские поставщики часто заявляют высокую концентрацию, но на деле разбавляют продукт водой на 20-30%. Российские и европейские стандарты (ГОСТ 9.908, ISO 15785) требуют строгого соответствия заявленным параметрам.
2. Тип и концентрация ингибиторов коррозии
Это самый важный компонент. Ингибиторы адсорбируются на поверхности чистого металла, создавая защитную пленку толщиной в несколько молекулярных слоев, которая препятствует доступу кислоты к металлу, но пропускает её к оксидам. Современные эффективные ингибиторы — это смеси четвертичных аммониевых соединений, тиомочевины и производных ацетиленовых спиртов.
Обращайте внимание на защиту по водороду. При реакции кислоты с железом выделяется атомарный водород, который проникает в структуру металла, делая его хрупким (водородная коррозия). Качественное средство для удаления ржавчины минеральных отложений обязательно содержит депрессоры водорода. Если в составе их нет, вы рискуете получить трещины в высокопрочных сталях уже через 2-3 часа промывки.
3. Температурный диапазон работы
Скорость химической реакции удваивается при повышении температуры на каждые 10°C (правило Вант-Гоффа). Однако многие органические ингибиторы деградируют при температурах выше 60-70°C. Если ваше оборудование позволяет нагревать раствор до 80-90°C, вы можете использовать более дешевые неорганические кислоты с термостойкими ингибиторами. Если промывка идет «на холодную» (20-25°C), вам потребуются более дорогие композиции на основе сульфаминовой или фосфоновой кислоты, которые активны при низких температурах.
| Параметр | Бюджетный сегмент (Китай/Локальные смеси) | Премиум сегмент (Специализированные заводы) | Влияние на процесс |
|---|---|---|---|
| Активная основа | Соляная кислота (техническая) | Сульфаминовая, фосфоновая, комплексы | Безопасность для металла и персонала |
| Ингибиторы | Базовые (защита 80-85%) | Многоступенчатые (защита >99.5%) | Риск истончения стенок оборудования |
| Температура работы | Только нагрев (60°C+) | Широкий диапазон (15-90°C) | Энергозатраты на подогрев |
| Пенообразование | Высокое (требует пеногасителей) | Низкое (встроенные ПАВ) | Риск завоздушивания насосов |
| Сертификация | Часто отсутствует или формальная | ГОСТ, ISO 9001, СанПиН, EAC | Легальность использования и утилизации |
Действие: Запросите у поставщика протокол испытаний на коррозионную стойкость (по ГОСТ 9.908) для конкретного марки стали вашего оборудования. Если поставщик не может предоставить этот документ для вашей марки стали (например, 09Г2С или 12Х18Н10Т) — не покупайте у него.
Сравнение типов реагентов: что выбрать для вашей задачи
На рынке 2026 года представлено три основных класса средств. Выбор зависит от степени загрязнения, типа металла и возможностей по утилизации стоков.
Кислотные составы на основе неорганических кислот
Это классика: соляная (HCl) или серная (H₂SO₄) кислота с ингибиторами.
Плюсы: Низкая цена, высочайшая скорость растворения карбонатов и оксидов железа.
Минусы: Высокая агрессивность к металлу, опасность выделения токсичных газов (если есть примеси сульфидов), сложная утилизация нейтрализованного раствора (большое количество солей).
Применение: Мощные теплообменники из углеродистой стали, котлы, где толщина стенки позволяет некоторую потерю металла. Не подходит для нержавеющих сталей (риск питтинговой коррозии) и алюминия.
Органические кислоты (Сульфаминовая, Лимонная, Молочная)
Более мягкие, но дорогие реагенты. Сульфаминовая кислота (H₃NSO₃) стала стандартом в пищевой и фармацевтической промышленности.
Плюсы: Безопасна для большинства металлов, включая нержавейку, мало летучих паров, биоразлагаема.
Минусы: Цена в 3-5 раз выше соляной кислоты, медленнее работает при низких температурах.
Применение: Пищевое оборудование, теплообменники из нержавеющей стали, системы с медными элементами.
Комплексоны и фосфоновые кислоты
Самые технологичные и дорогие средства. Они не столько «растворяют», сколько связывают ионы металлов в прочные комплексы.
Плюсы: Можно использовать на работающем оборудовании (в малых дозах), практически нулевая коррозионная активность, предотвращают повторное образование накипи.
Минусы: Очень высокая стоимость, требуют длительного времени воздействия (циркуляция сутками).
Применение: Системы охлаждения, где невозможна остановка производства, дорогостоящее импортное оборудование, тонкие трубки кондиционеров.
В нашей компании мы часто рекомендуем комбинированный подход: предварительная промывка щелочным составом для снятия жиров и силикатов, затем промывка органической кислотой для основной массы накипи, и финишная пассивация. Это обеспечивает максимальный срок межремонтного периода.
Действие: Оцените материал ваших труб. Если это нержавейка или цветные металлы — забудьте про соляную кислоту. Выбирайте органику или комплексоны.
Технология применения: пошаговый алгоритм безопасной очистки
Даже самое дорогое и качественное средство для удаления ржавчины минеральных отложений не сработает, если нарушена технология. Ниже приведен алгоритм, который мы используем на наших объектах. Отклонение от любого шага снижает эффективность на 30-50%.
- Подготовка оборудования и диагностика.
Перед началом работ необходимо полностью изолировать очищаемый контур. Установите байпасы для насосов и приборов учета, которые нельзя подвергать химической атаке. Критически важно определить объем системы. Ошибка в расчете объема на 10% приведет к неправильной концентрации реагента. Если концентрация будет ниже нормы, вы не удалите всю накипь; если выше — переплатите и увеличите коррозионную нагрузку. Мы используем ультразвуковые расходомеры для точного замера объема в сложных системах. - Предпромывка водой и обезжиривание.
Никогда не лейте кислоту в грязную систему. Сначала промойте контур технической водой до прозрачности, чтобы удалить механические взвеси. Затем проведите циркуляцию щелочного раствора (0.5-1% каустической соды или специального обезжиривателя) при температуре 50-60°C в течение 4-6 часов. Это удалит масляные пленки, которые блокируют доступ кислоты к накипи. Если пропустить этот этап, кислота будет работать пятнами, оставляя «островки» грязи. - Приготовление рабочего раствора и циркуляция.
Заполните систему водой на 2/3 объема. Добавьте рассчитанное количество ингибитора и перемешайте. Затем медленно вводите кислотное средство для удаления ржавчины минеральных отложений. Никогда не лейте воду в кислоту — только кислоту в воду! Запустите циркуляцию. Направление потока должно быть противоположным рабочему направлению (если возможно), чтобы вымывать осадок. Температура должна поддерживаться на уровне, указанном в паспорте реагента (обычно 40-60°C). - Мониторинг параметров (Контроль процесса).
Это самый важный этап. Каждые 30-60 минут берите пробы раствора и измеряйте:- Концентрацию кислоты (титрованием).
- Концентрацию ионов железа (Fe²⁺ и Fe³⁺).
- pH раствора.
Процесс считается завершенным, когда концентрация кислоты перестает падать, а содержание железа в растворе стабилизируется. Обычно это занимает от 4 до 12 часов. Если вы остановите процесс раньше, часть накипи останется. Если позже — начнется растворение металла.
- Слив, нейтрализация и пассивация.
Слейте отработанный раствор в емкость для нейтрализации. Нейтрализуйте его щелочью (каустик, сода) до pH 6.5-8.0 перед сбросом в канализацию (согласно нормам Водного кодекса РФ). Промойте систему водой до нейтрального pH. Финальный шаг — пассивация. Обработайте поверхность слабым раствором нитрита натрия или специальным пассиватором. Это создаст защитную оксидную пленку на чистом металле, предотвращая мгновенную «вторичную» ржавчину (flash rust), которая возникает на воздухе за минуты.
Частая ошибка: Игнорирование пассивации. Клиенты видят чистый металл и радуются, но через 2 дня система покрывается рыжим налетом. Это не значит, что средство плохое. Это значит, что активный металл окислился кислородом воздуха. Пассивация обязательна.
Действие: Подготовьте лабораторный набор для титрования заранее. Если у вас нет химика-лаборанта, закажите услугу сопровождения промывки у поставщика химии.
Безопасность и экологические аспекты в 2026 году
Требования к промышленной безопасности и экологии в России и странах ЕАЭС ужесточаются. Использование несертифицированных химикатов грозит огромными штрафами и приостановкой деятельности предприятия. При выборе поставщика убедитесь, что продукция имеет:
- Свидетельство о государственной регистрации (СГР) или декларацию соответствия ТР ТС (ЕАС). Это подтверждает, что состав прошел токсикологические испытания.
- Паспорт безопасности (SDS) по форме ГОСТ 30333. В нем должны быть четко указаны меры первой помощи, класс опасности и условия хранения.
- Разрешение на сброс. Узнайте у производителя, как нейтрализовать отходы. Некоторые современные средства позволяют после нейтрализации сбрасывать стоки в городскую канализацию без спецлицензий, так как они биоразлагаемы. Старые составы требуют вывоза на полигон опасных отходов, что увеличивает стоимость процедуры в 2-3 раза.
Персонал, работающий с кислотами, должен быть обеспечен СИЗ: кислотостойкими перчатками, масками с фильтрами от кислых газов, защитными очками и фартуками. Наличие аварийного душа и глазного фонтанчика в зоне промывки — обязательное требование охраны труда.
Действие: Проверьте наличие актуальных сертификатов ЕАС на сайте Росаккредитации по номеру декларации поставщика. Подделки документов встречаются чаще, чем кажется.
Почему стоит работать с прямым производителем, а не перекупщиком
Рынок промышленной химии перенасыщен посредниками. Покупка у дилера может казаться удобной, но несет скрытые риски. Работая напрямую с заводом-производителем, вы получаете:
- Стабильность формулы. Перекупщики часто меняют поставщиков сырья в погоне за маржой. Сегодня одно качество, завтра другое. Завод держит рецептуру неизменной годами.
- Техническую поддержку. Производитель заинтересован в том, чтобы его средство сработало. Он предоставит технолога для расчета дозировок и контроля процесса. Дилеру это не нужно, он просто продал товар.
- Цену. Отсутствие наценки посредника (обычно 20-40%) позволяет снизить затраты на обслуживание.
- Кастомизацию. Крупные заводы могут модифицировать состав под вашу специфику: добавить больше ингибитора для старых труб или изменить пенящиеся свойства.
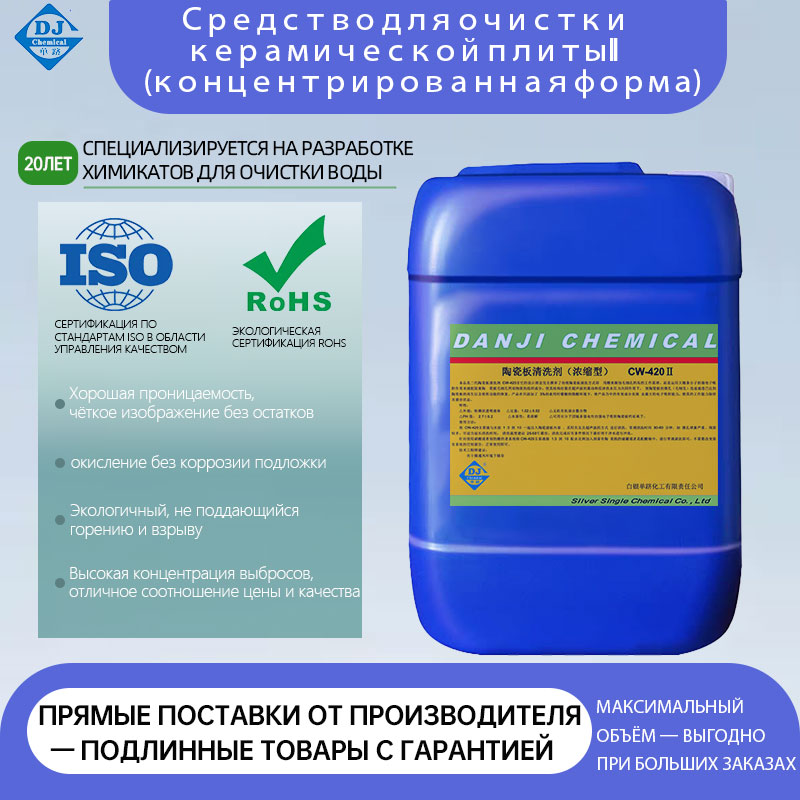
В качестве примера подхода, ориентированного на качество и научную базу, можно рассмотреть опыт компании ООО «Байинь Даньцзи Химическая Промышленность». Основанная в 2005 году в промышленной зоне города Байинь (Китай), эта компания специализируется на разработке и производстве промышленных очищающих средств, уделяя особое внимание горно-металлургическому сектору, где требования к безопасности и сохранности оборудования особенно высоки.
История компании демонстрирует эволюцию от простых химических реакций к сложным технологическим решениям. Еще в 2008 году под руководством основателя господина Ван Даньцзи здесь был разработан первый в Китае очиститель керамических плит для фильтр-прессов, заменивший агрессивные азотную и щавелевую кислоты. А в 2020 году, в сотрудничестве с Химико-технологическим институтом Ланьчжоуского университета, было выпущено второе поколение продукта, использующее механизм электронной адсорбции ионов. Этот научно обоснованный подход позволил бережно очищать микропоры без повреждения структуры керамики, увеличив срок службы плит до 24 месяцев.
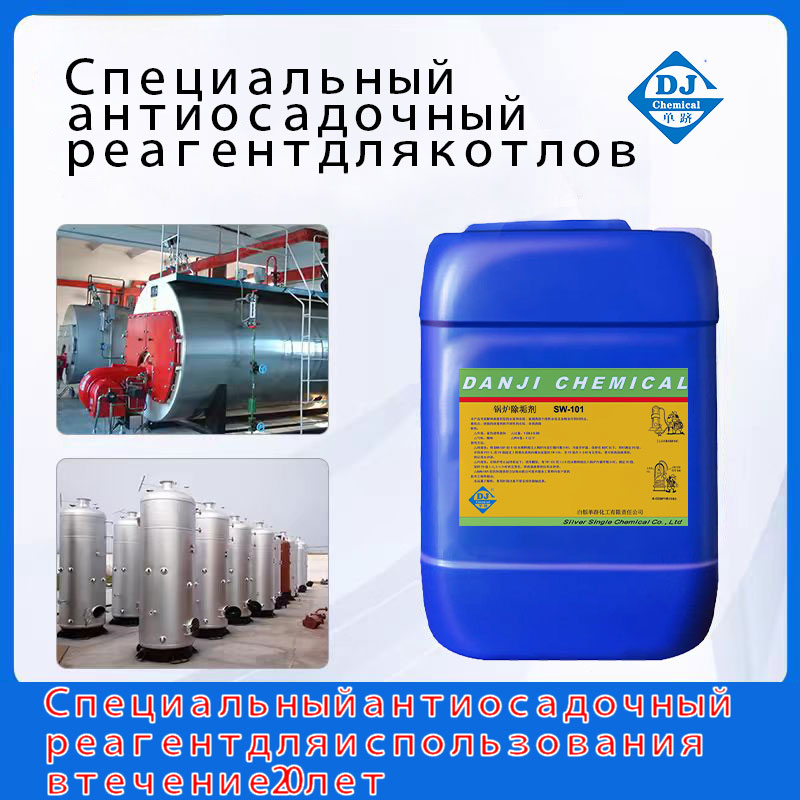
Сегодня производственная база «Байинь Даньцзи», оснащенная линиями по стандартам немецкой компании «Луци» и контролируемая собственными лабораториями, выпускает широкую линейку специализированных средств: от прецизионных препаратов для удаления накипи в водных системах и котлах до быстрых средств для удаления ржавчины и очистителей ионообменных мембран. Каждая партия проходит строгий входной, операционный и выходной контроль. Подобный уровень ответственности и интеграции научных ресурсов (включая Северо-Западный институт горной и металлургической промышленности) является тем стандартом, к которому следует стремиться при выборе партнера для обеспечения надежности вашего производства.
Часто задаваемые вопросы
Можно ли использовать одно средство для всех типов металлов в системе?
Нет, это опасно. Если в системе есть черная сталь, медь и алюминий, универсальная кислота может разрушить алюминий и вызвать гальваническую коррозию меди. Для смешанных систем требуются специальные многокомпонентные ингибиторы, защищающие каждый металл индивидуально. Всегда указывайте полный список материалов конструкции при заказе.
Как утилизировать отработанный раствор?
Отработанный раствор содержит соли тяжелых металлов и остатки кислоты. Его категорически запрещено сливать в почву или ливневую канализацию. Процедура: сбор в емкость -> нейтрализация щелочью до pH 7.0 -> осаждение тяжелых металлов (коагуляция) -> фильтрация осадка -> сброс очищенной воды в канализацию (при наличии разрешения) или передача осадка специализированной организации по утилизации опасных отходов.
Влияет ли жесткость воды на эффективность средства?
Да, значительно. Если вы готовите раствор на жесткой воде, часть кислоты сразу прореагирует с солями кальция и магния в самой воде, снижая концентрацию активного вещества. Рекомендуется использовать умягченную или деминерализованную воду для приготовления рабочих растворов, особенно для премиальных составов на основе органических кислот.
Какой срок годности у химических средств?
Концентрированные кислотные составы с ингибиторами обычно хранятся 12-24 месяца в закрытой таре вдали от прямых солнечных лучей. Готовые рабочие растворы хранению не подлежат и должны использоваться в день приготовления. Ингибиторы со временем могут выпадать в осадок или деградировать, поэтому перед использованием старой партии обязательно проверьте её активность в лабораторных условиях.
Заключение: инвестиция в долговечность оборудования
Выбор правильного средства для удаления ржавчины минеральных отложений в 2026 году — это баланс между химической эффективностью, экономической целесообразностью и экологической безопасностью. Не гонитесь за самой низкой ценой за литр. Считайте стоимость очистки квадратного метра поверхности и риск повреждения оборудования. Дешевый реагент, пробивший трубу, обойдется в десятикратную переплату.
Доверяйте профессионалам с подтвержденным опытом и лабораторной базой. Требуйте сертификаты, проводите тесты на образцах и соблюдайте технологию промывки. Чистое оборудование — это энергоэффективность, отсутствие аварий и долгий срок службы ваших активов.
Если вы хотите подобрать оптимальный состав для вашего конкретного теплообменника, котла или трубопровода, наши технологи готовы провести бесплатный расчет дозировок и предложить образец продукции для испытаний.
Заказать консультацию технолога по подбору реагента
Свяжитесь с нами сегодня для получения коммерческого предложения и технической документации.